Terjemahan

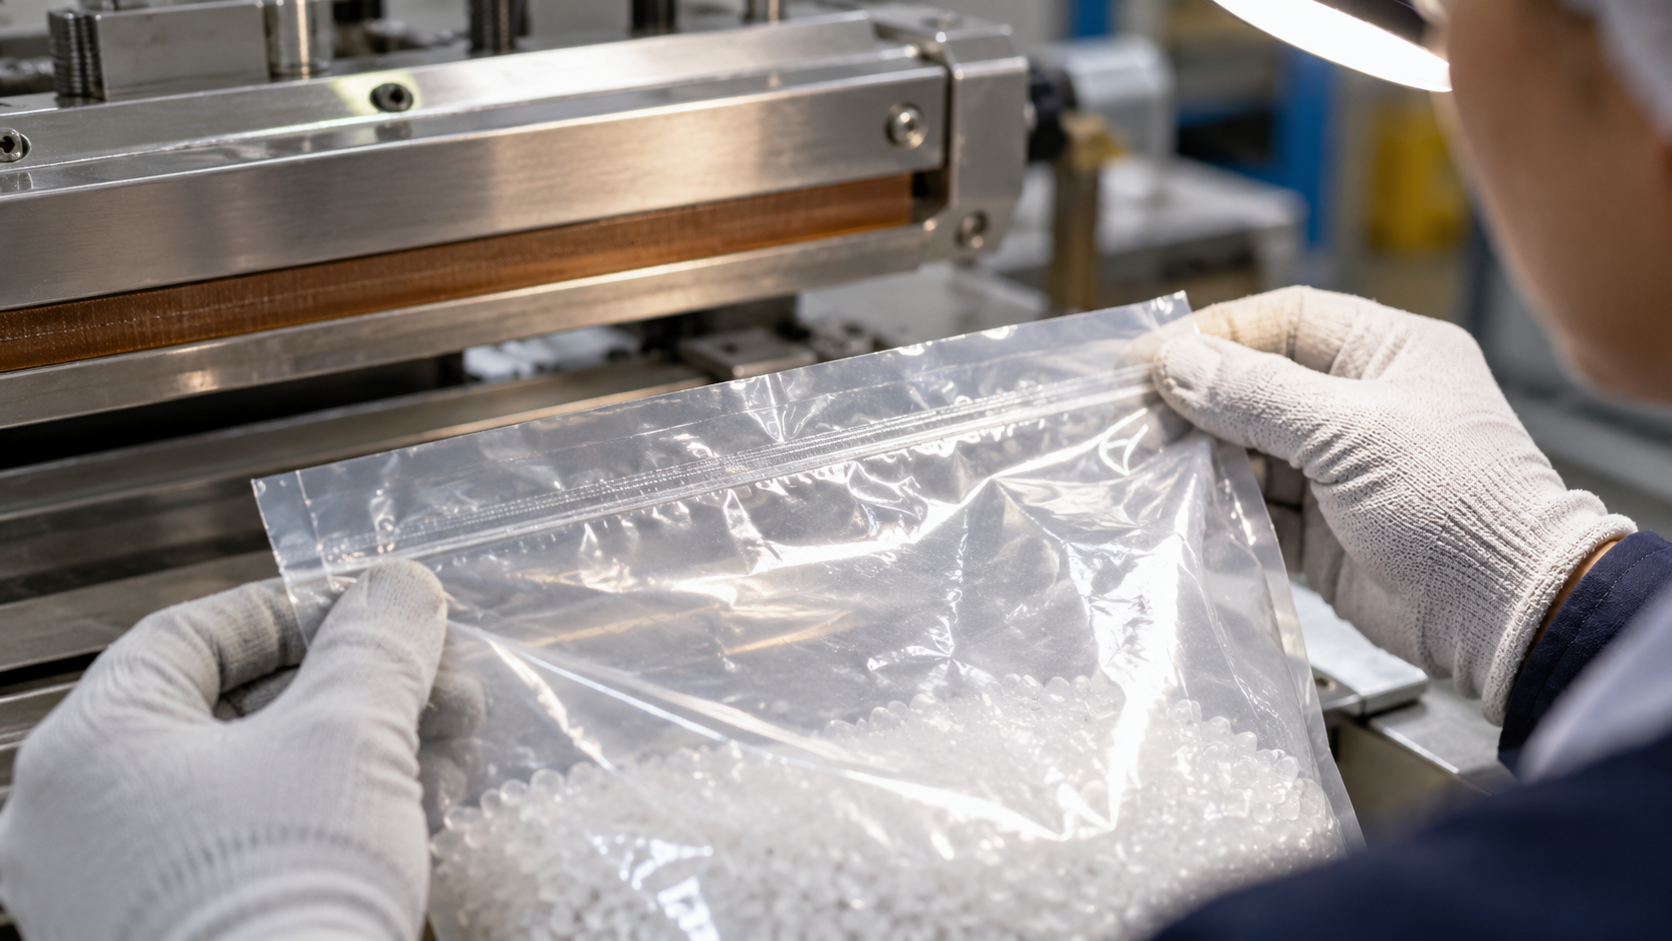
Kantong dapat menggunakan material yang tepat dan micron yang cukup, tetapi tetap gagal jika area seal tidak terbentuk dengan baik. Pada aplikasi industri, seal kantong PE bocor atau mudah lepas dapat menyebabkan retur, kontaminasi produk, kehilangan perlindungan, atau komponen keluar dari kemasan saat handling.
Seal yang baik bukan hanya terlihat rapi. Seal harus konsisten pada seluruh lebar dan cukup kuat untuk kondisi penggunaan. Jika masalah berulang, beberapa faktor perlu diperiksa sebelum menyimpulkan bahwa filmnya terlalu tipis.
1. Temperatur Seal Terlalu Rendah
Heat sealing membutuhkan permukaan film mencapai kondisi yang memungkinkan dua layer menyatu.
Jika temperatur terlalu rendah, lapisan mungkin hanya menempel sebagian. Seal terlihat terbentuk tetapi dapat terbuka saat ditarik atau ketika kantong menerima beban.
Resin dan formulasi yang berbeda mempunyai seal initiation behavior yang berbeda. Karena itu, setting yang bekerja pada satu film belum tentu cocok untuk film lain.
2. Temperatur Terlalu Tinggi
Menaikkan temperatur bukan selalu solusi.
Heat yang terlalu tinggi dapat membuat film terlalu lunak, menipis di area seal, berkerut, atau mengalami distortion. Pada beberapa kondisi, seal terlihat sangat melekat tetapi film justru menjadi lemah tepat di sebelah seal sehingga pecah ketika diberi beban.
Operator perlu mencari process window yang menghasilkan seal konsisten, bukan sekadar temperatur tertinggi.
3. Pressure atau Dwell Time Tidak Sesuai
Selain temperatur, dua variabel penting adalah pressure dan dwell time, yaitu lama permukaan film berada di bawah sealing bar.
Pressure yang tidak merata dapat menghasilkan bagian seal yang kuat di satu sisi tetapi lemah di sisi lain. Dwell time yang terlalu singkat dapat membuat perpindahan panas belum cukup, terutama pada film lebih tebal.
4. Ada Debu, Oli, Air, atau Produk di Area Seal
Seal membutuhkan kontak langsung antara dua permukaan film.
Powder, debu, grease, oil, air berlebih, atau produk yang terjepit di area seal dapat menghalangi kontak tersebut. Untuk packaging komponen industri, sedikit machining oil atau kotoran pada bagian dalam kantong dapat menjadi sumber seal leak.
Jika kegagalan hanya muncul pada batch produk tertentu, kondisi permukaan sebelum sealing perlu diperiksa.
5. Film Berkerut atau Tidak Rata
Wrinkle membuat beberapa layer film menumpuk di satu area sementara area lain hanya memiliki dua layer normal.
Akibatnya, panas dan pressure tidak diterima secara seragam. Ini umum terjadi ketika bag terlalu besar, material masuk terlalu cepat, atau film tidak diarahkan dengan baik sebelum sealing.
6. Formulasi Film Tidak Cocok dengan Proses Sealing
Jenis PE dan resin grade memengaruhi melting behavior serta seal performance.
LDPE sering memberikan proses sealing yang mudah pada banyak aplikasi, sementara LLDPE dan resin performance PE dapat dipilih untuk mendapatkan kombinasi toughness dan sealing tertentu. Beberapa grade modern juga dirancang dengan seal initiation temperature lebih rendah dan seal performance tinggi.
Artinya, jika production line membutuhkan kecepatan tinggi atau process window tertentu, pemilihan resin harus ikut dipertimbangkan.
7. Sealing Bar atau Teflon Tape Bermasalah
Seal defect tidak selalu berasal dari plastik.
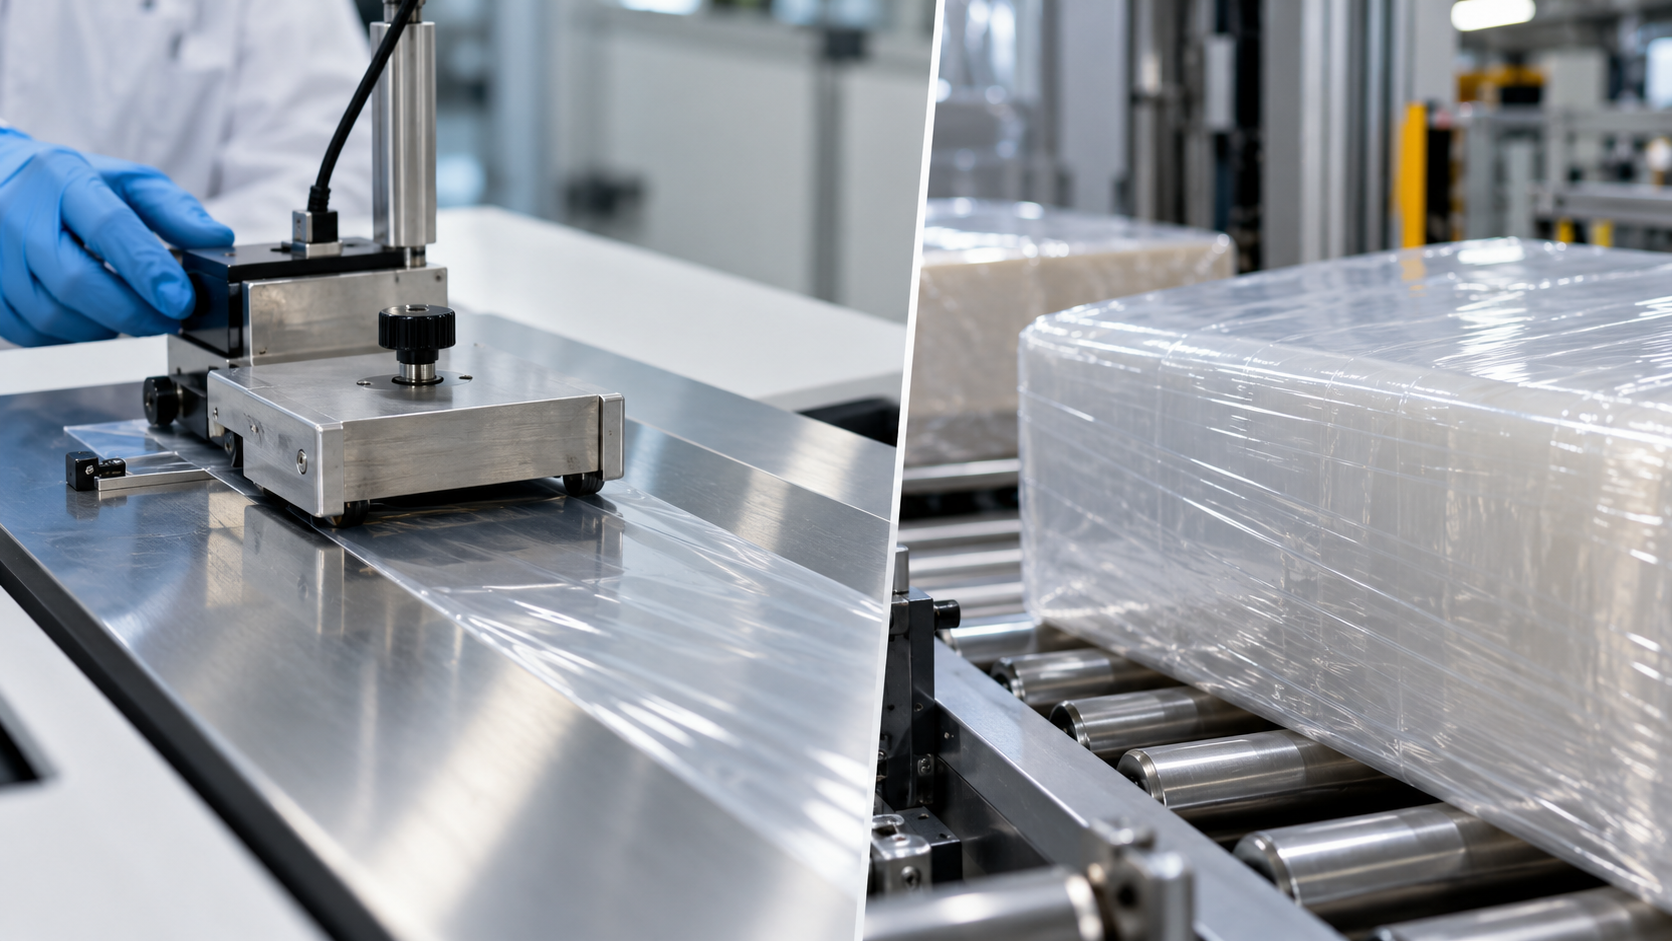
Sealing bar yang kotor, permukaan tidak rata, heater yang tidak stabil, thermocouple yang tidak akurat, atau PTFE/Teflon cover yang aus dapat menyebabkan distribusi panas dan pressure tidak seragam.
Jika kebocoran selalu muncul pada posisi yang sama sepanjang seal, kondisi tooling harus menjadi salah satu pemeriksaan pertama.
Bagaimana Seal Strength Dievaluasi?
Visual inspection penting tetapi tidak cukup untuk aplikasi kritis.
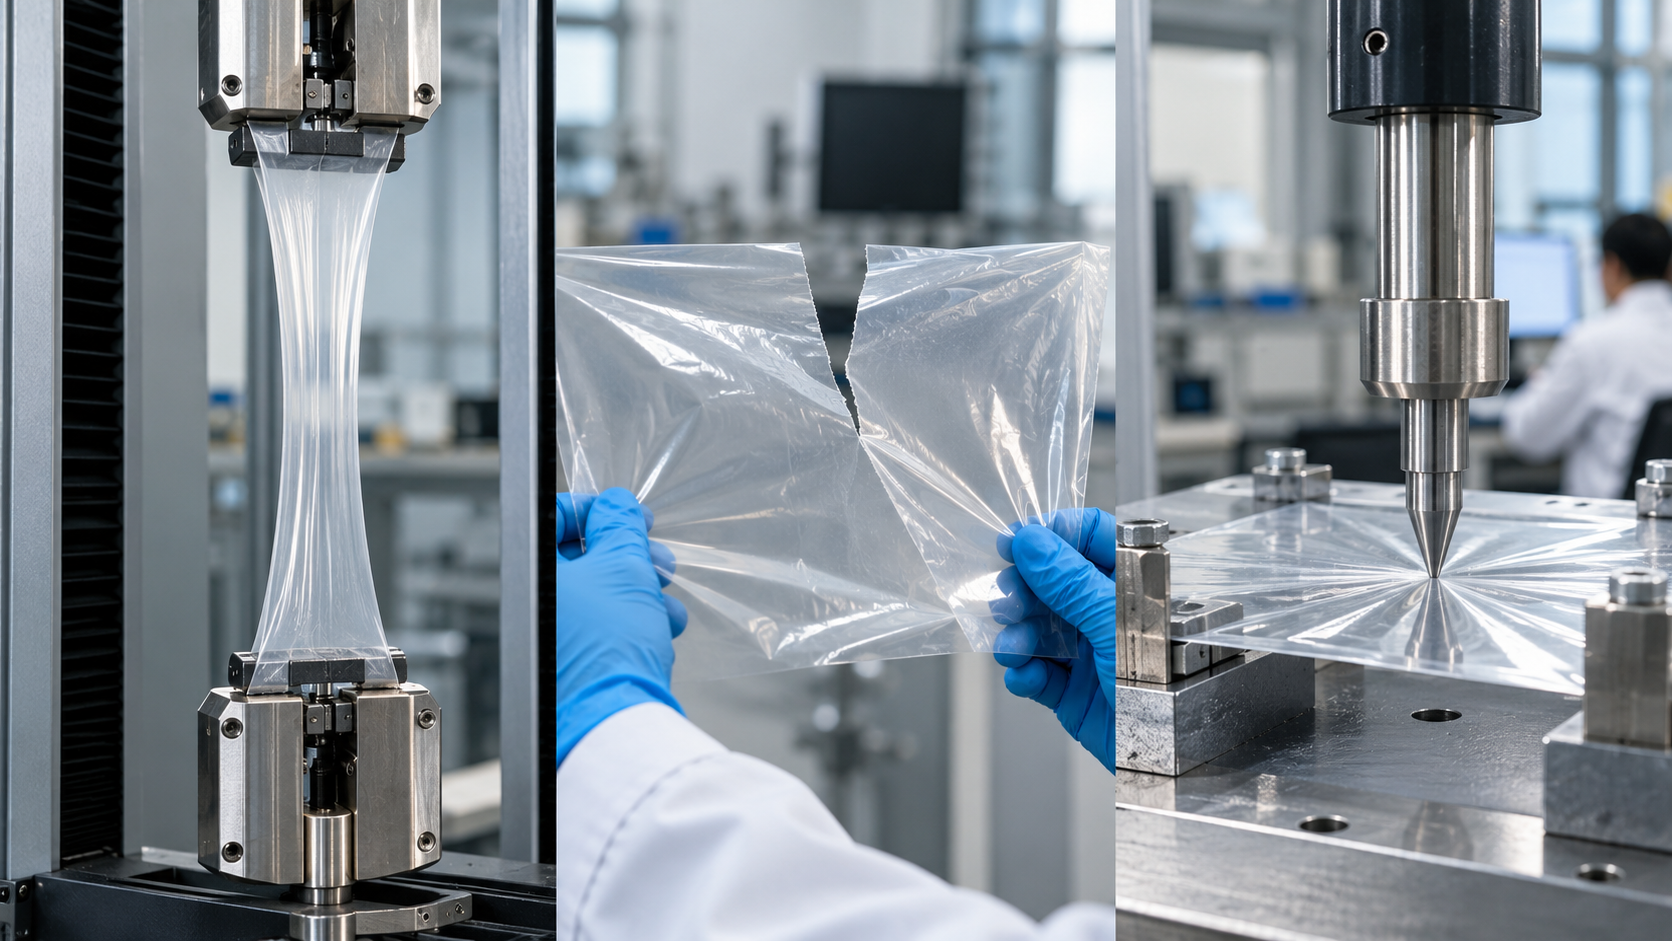
ASTM F88/F88M mengukur seal strength dengan menarik strip yang mengandung seal hingga terpisah. Standar tersebut digunakan untuk process validation, process control, dan mengevaluasi konsistensi sealing flexible packaging.
Selain nilai force, mode kegagalan juga penting. Film bisa peel di interface seal, delaminate, atau putus di film sebelah seal. Ketiganya menunjukkan masalah yang berbeda.
Checklist Saat Seal Bocor
- Apakah temperatur aktual sesuai setting?
- Apakah pressure merata?
- Apakah dwell time cukup?
- Apakah ada contamination di area seal?
- Apakah film berkerut?
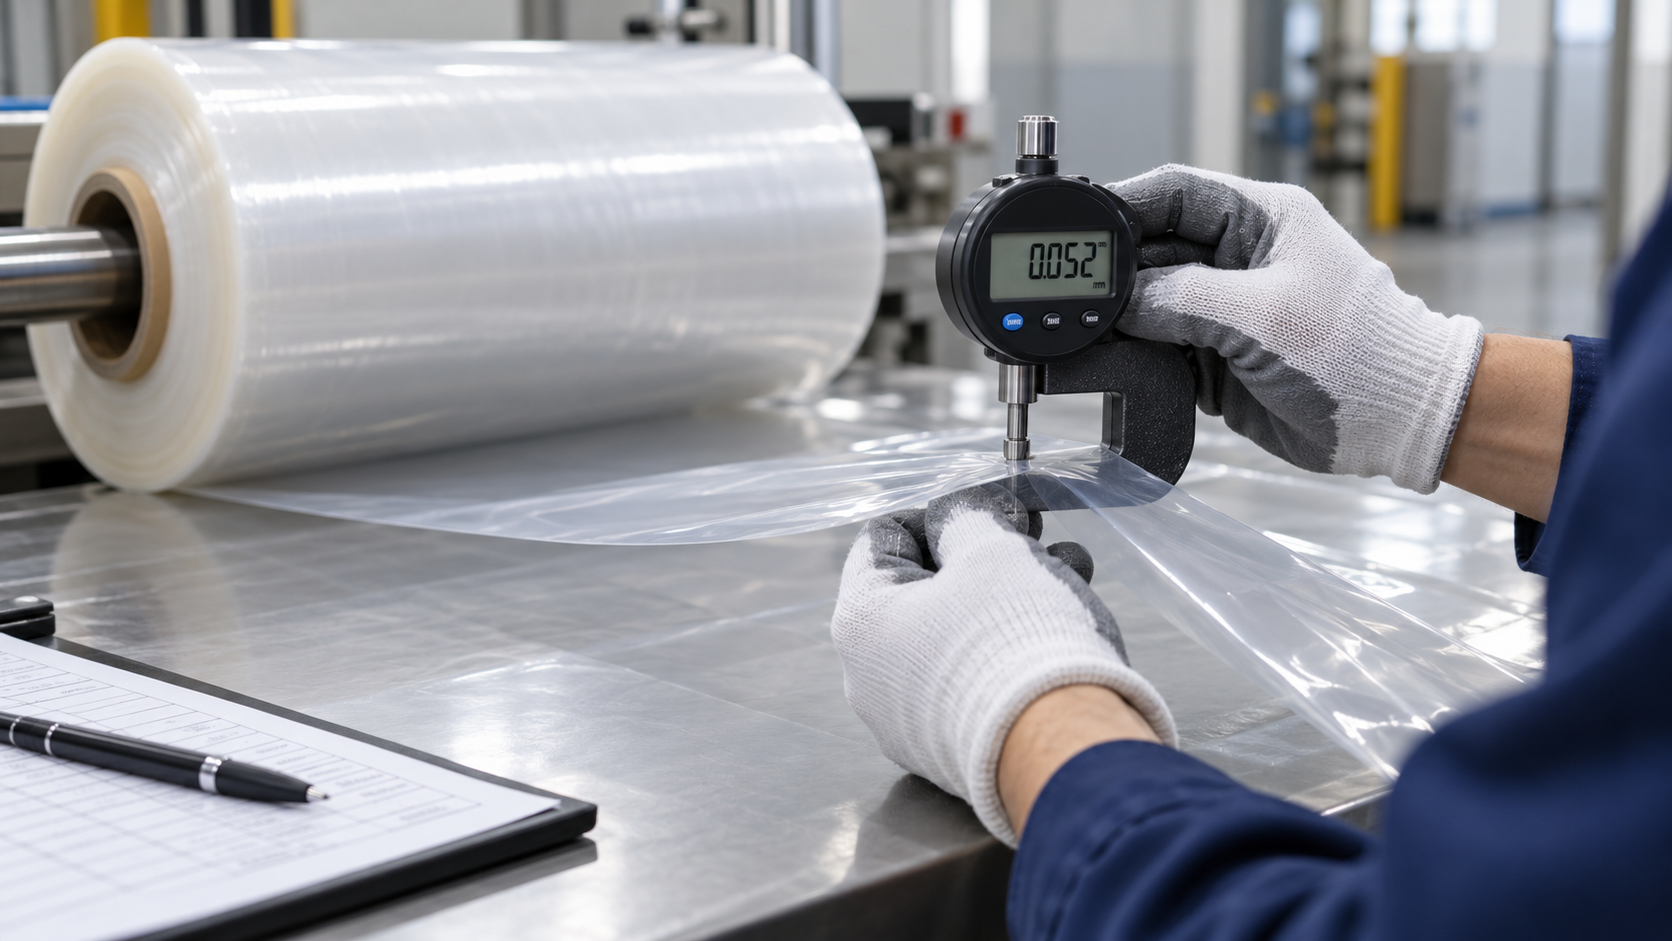
- Apakah ketebalan konsisten?
- Apakah sealing bar bersih dan rata?
- Apakah material atau resin formulation berubah?
Bacaan Terkait
- Puncture Resistance, Tear Strength, dan Tensile Strength: Apa Bedanya?
- Perbedaan HDPE, LDPE, dan LLDPE: Mana yang Tepat untuk Aplikasi Anda
- Spesifikasi Produk
Kesimpulan
Seal kantong PE yang bocor atau mudah lepas dapat berasal dari kombinasi temperatur, pressure, dwell time, contamination, wrinkle, resin formulation, serta kondisi sealing equipment.
Karena itu, solusi terbaik bukan selalu menambah micron atau menaikkan temperatur. QA perlu mengidentifikasi mode kegagalan dan mengevaluasi proses sealing secara sistematis.
Untuk memahami bagaimana material memengaruhi performa film, lihat perbandingan HDPE, LDPE, dan LLDPE. PT Dynaplast Mandiri juga dapat membantu mengevaluasi ketebalan, formulasi, dan konfigurasi bag sesuai proses packing pelanggan.