Terjemahan

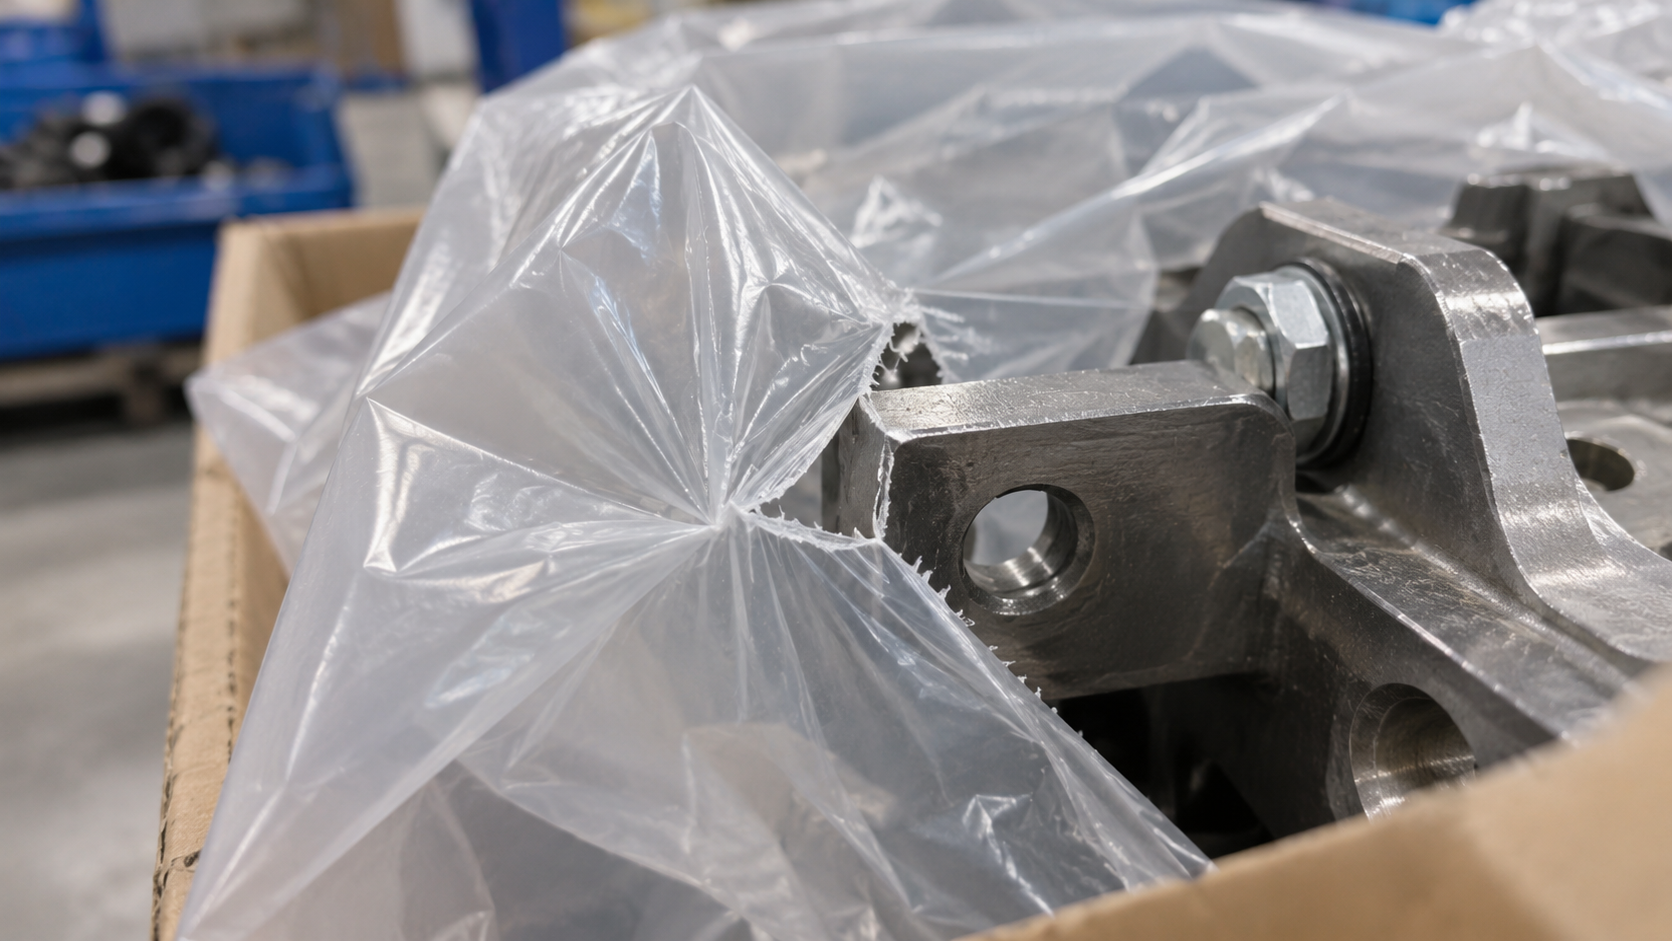
Ketika kantong PE sobek saat digunakan, respons pertama sering kali adalah menaikkan micron. Padahal plastik PE mudah sobek tidak selalu disebabkan oleh film yang terlalu tipis. Masalah dapat berasal dari bentuk produk, jenis resin, orientasi film, variasi ketebalan, seal, hingga cacat kecil yang menjadi titik awal sobekan.
Untuk memperbaiki masalah secara efektif, buyer dan QA sebaiknya mencari lokasi awal kegagalan terlebih dahulu. Sobek dari sudut produk membutuhkan solusi berbeda dengan sobekan yang selalu muncul di area seal atau tepi film.
1. Produk Memiliki Sudut atau Ujung Tajam
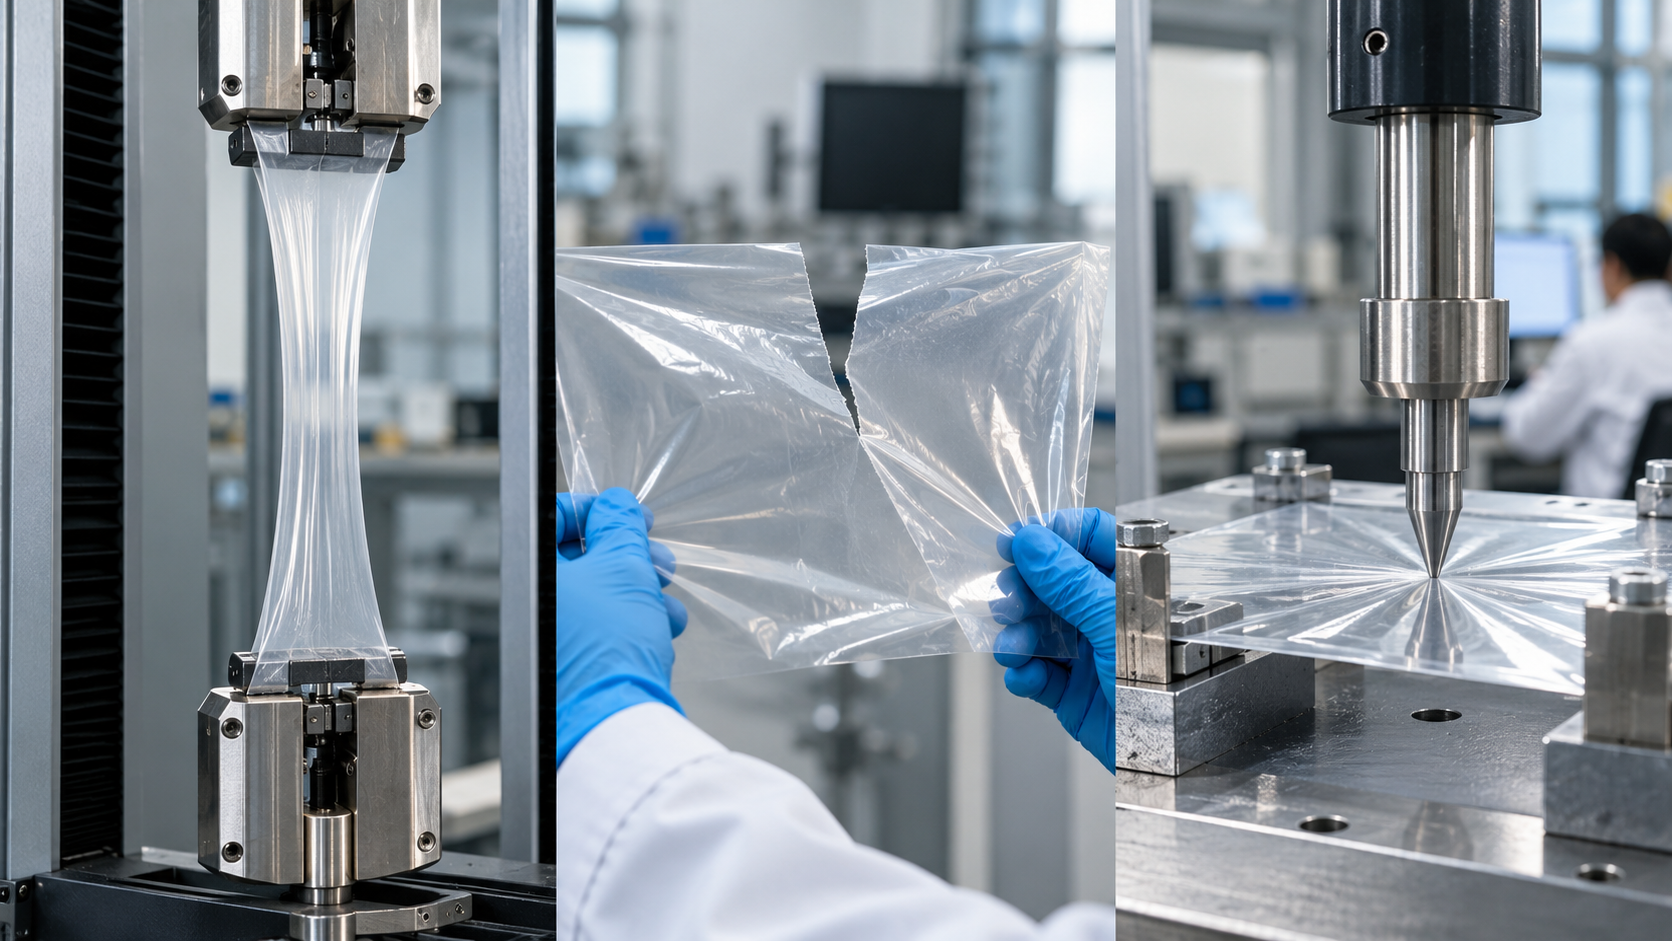
Baut, gear, bracket, machined part, atau produk dengan sudut tajam dapat menekan film pada area yang sangat kecil. Ini merupakan masalah puncture, yaitu penetrasi lokal pada film. Setelah lubang terbentuk, film dapat melanjutkan kegagalan sebagai tear.
Karena itu, produk tajam tidak cukup dievaluasi hanya dari tensile strength. Puncture resistance dan perilaku tear setelah film terluka juga penting.
2. Ketebalan Tidak Cukup untuk Kondisi Handling
Micron tetap merupakan faktor penting. Film yang terlalu tipis memiliki lebih sedikit material untuk menahan beban, gesekan, dan deformasi.
Namun ketebalan harus disesuaikan dengan kondisi sebenarnya: berat produk, cara kantong diangkat, stacking, transportasi, dan apakah permukaan produk bergesekan dengan film selama perjalanan.
Gunakan panduan ketebalan film PE berdasarkan aplikasi sebagai starting point, kemudian lakukan trial menggunakan produk aktual.
3. Resin atau Formulasi Tidak Sesuai
HDPE, LDPE, dan LLDPE tidak memiliki karakter mechanical yang sama. LLDPE sering digunakan ketika fleksibilitas dan toughness diperlukan, sedangkan HDPE memberikan film yang relatif lebih kaku.
Di dalam satu keluarga resin pun performa berbeda antar grade. Data sheet produsen resin biasanya memisahkan tensile, Elmendorf tear, dart impact, dan puncture karena setiap sifat mengukur jenis kegagalan yang berbeda.
Untuk aplikasi berat atau tajam, pemilihan grade dan blend dapat sama pentingnya dengan menambah ketebalan.
4. Ketebalan Film Tidak Merata
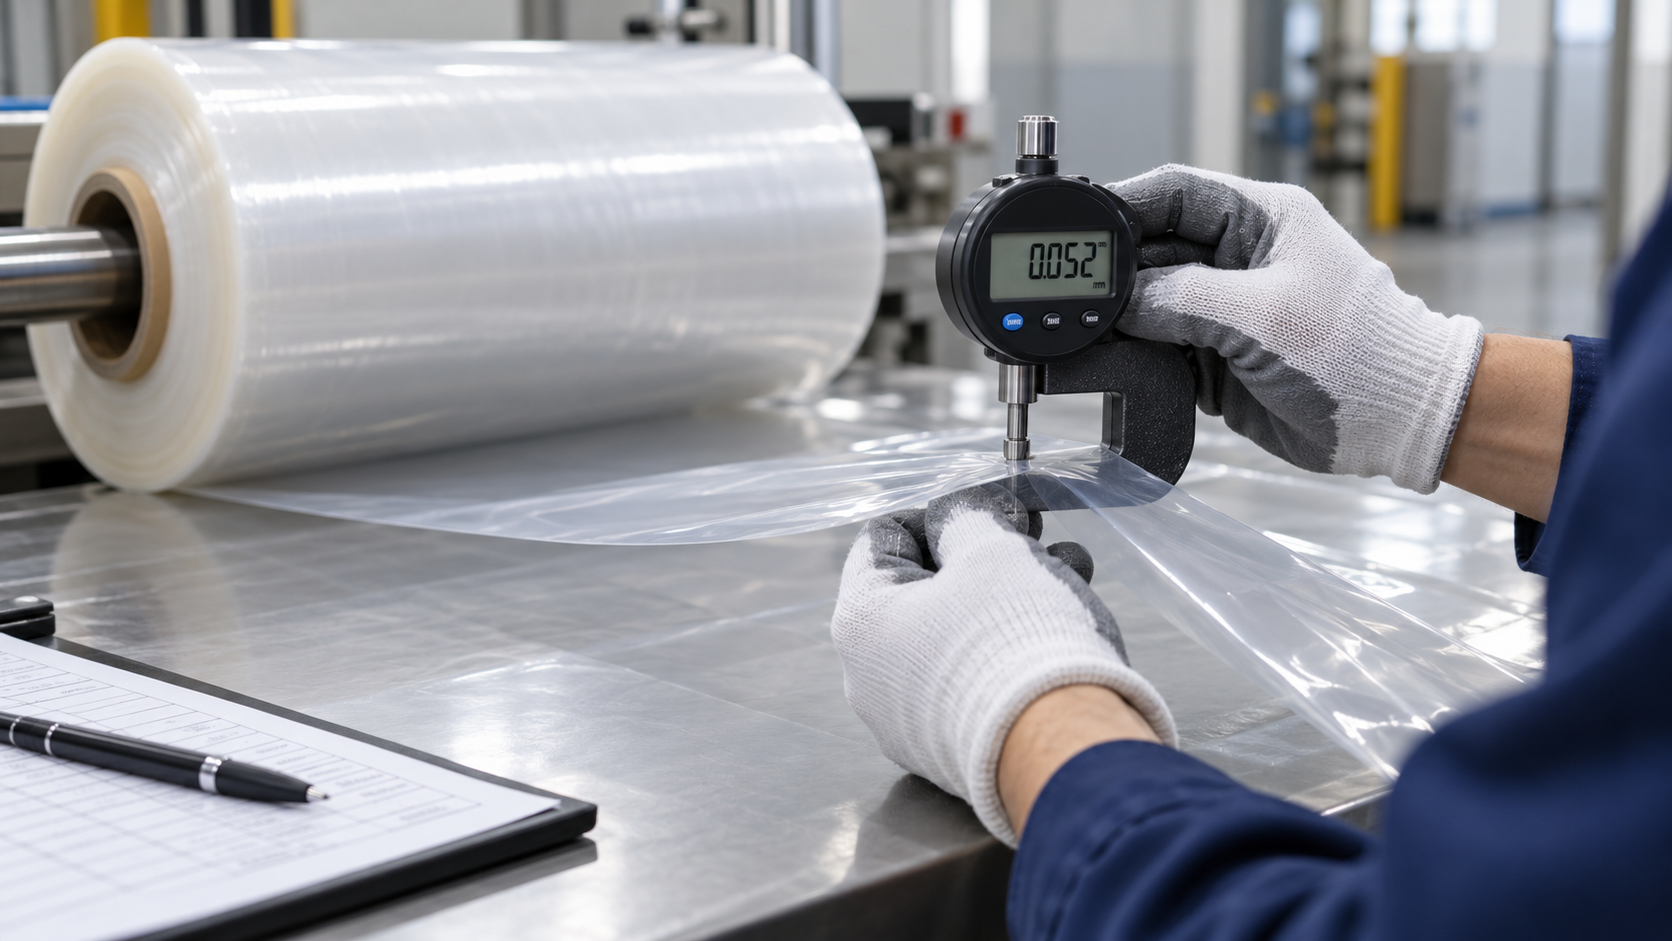
Nominal 60 micron berarti target ketebalan, bukan jaminan setiap titik film tepat 60 micron.
Blown film dapat memiliki variasi dalam machine direction dan transverse direction akibat kondisi bubble, die, cooling, dan proses lainnya. ASTM D8136 secara khusus digunakan untuk mengkarakterisasi thickness variability untuk production control serta komunikasi buyer-seller.
Jika area tertentu terlalu tipis, titik tersebut dapat menjadi lokasi kegagalan pertama.
5. Arah Sobekan dan Orientasi Film
Blown film ditarik dalam arah mesin sekaligus mengembang ke arah melintang. Proses ini menghasilkan orientasi yang membuat sifat MD dan TD berbeda.
Itulah sebabnya data sheet film biasanya menampilkan MD dan TD tear strength secara terpisah. ASTM D1922, misalnya, digunakan untuk mengukur propagation tear resistance film.
Jika produk atau desain bag selalu memberikan stress pada satu arah tertentu, arah orientasi film perlu diperhatikan.
6. Nick, Pin Hole, atau Cacat Kecil Menjadi Titik Awal Tear
Sobekan sering tidak dimulai pada film yang sempurna. Tepi yang terpotong kasar, pin hole, gel, contamination, atau luka kecil saat handling dapat bertindak seperti notch.
Begitu stress terkonsentrasi di titik tersebut, tear dapat menjalar lebih mudah. Karena itu, inspeksi visual pada lokasi awal sobek sering memberikan informasi lebih berguna daripada hanya melihat panjang sobekan akhirnya.
7. Masalah Berasal dari Seal, Bukan Film Utama
Jika kantong selalu gagal di bagian bawah atau samping yang diseal, masalahnya mungkin seal strength, bukan tear strength film.
Temperatur, pressure, dwell time, contamination, wrinkle, atau kondisi sealing bar dapat menghasilkan seal yang tidak konsisten. ASTM F88/F88M digunakan untuk mengukur kekuatan seal pada flexible packaging.
Bagaimana Cara Menentukan Penyebabnya?
Sebelum menaikkan micron, lakukan pemeriksaan sederhana:
- Catat lokasi awal sobekan.
- Periksa apakah produk menusuk film terlebih dahulu.
- Bandingkan ketebalan di beberapa titik.
- Periksa apakah kegagalan selalu mengikuti MD atau TD.
- Lihat kondisi seal dan tepi kantong.
- Lakukan sample trial dengan material atau formulasi berbeda.
Bacaan Terkait
- Puncture Resistance, Tear Strength, dan Tensile Strength: Apa Bedanya?
- Panduan Ketebalan Film PE Berdasarkan Aplikasi
- Spesifikasi Produk
Kesimpulan
Plastik PE mudah sobek dapat disebabkan oleh kombinasi puncture, ketebalan, resin, orientasi film, variasi micron, cacat kecil, dan seal. Menambah ketebalan memang dapat membantu dalam beberapa kasus, tetapi bukan selalu solusi paling efisien.
Bagi buyer industri, lebih baik mengidentifikasi mode kegagalan lalu memilih material dan konstruksi film yang sesuai. Artikel Dynaplast tentang HDPE, LDPE, dan LLDPE dapat membantu memahami perbedaan dasar material sebelum dilakukan trial pada aplikasi aktual.