Terjemahan

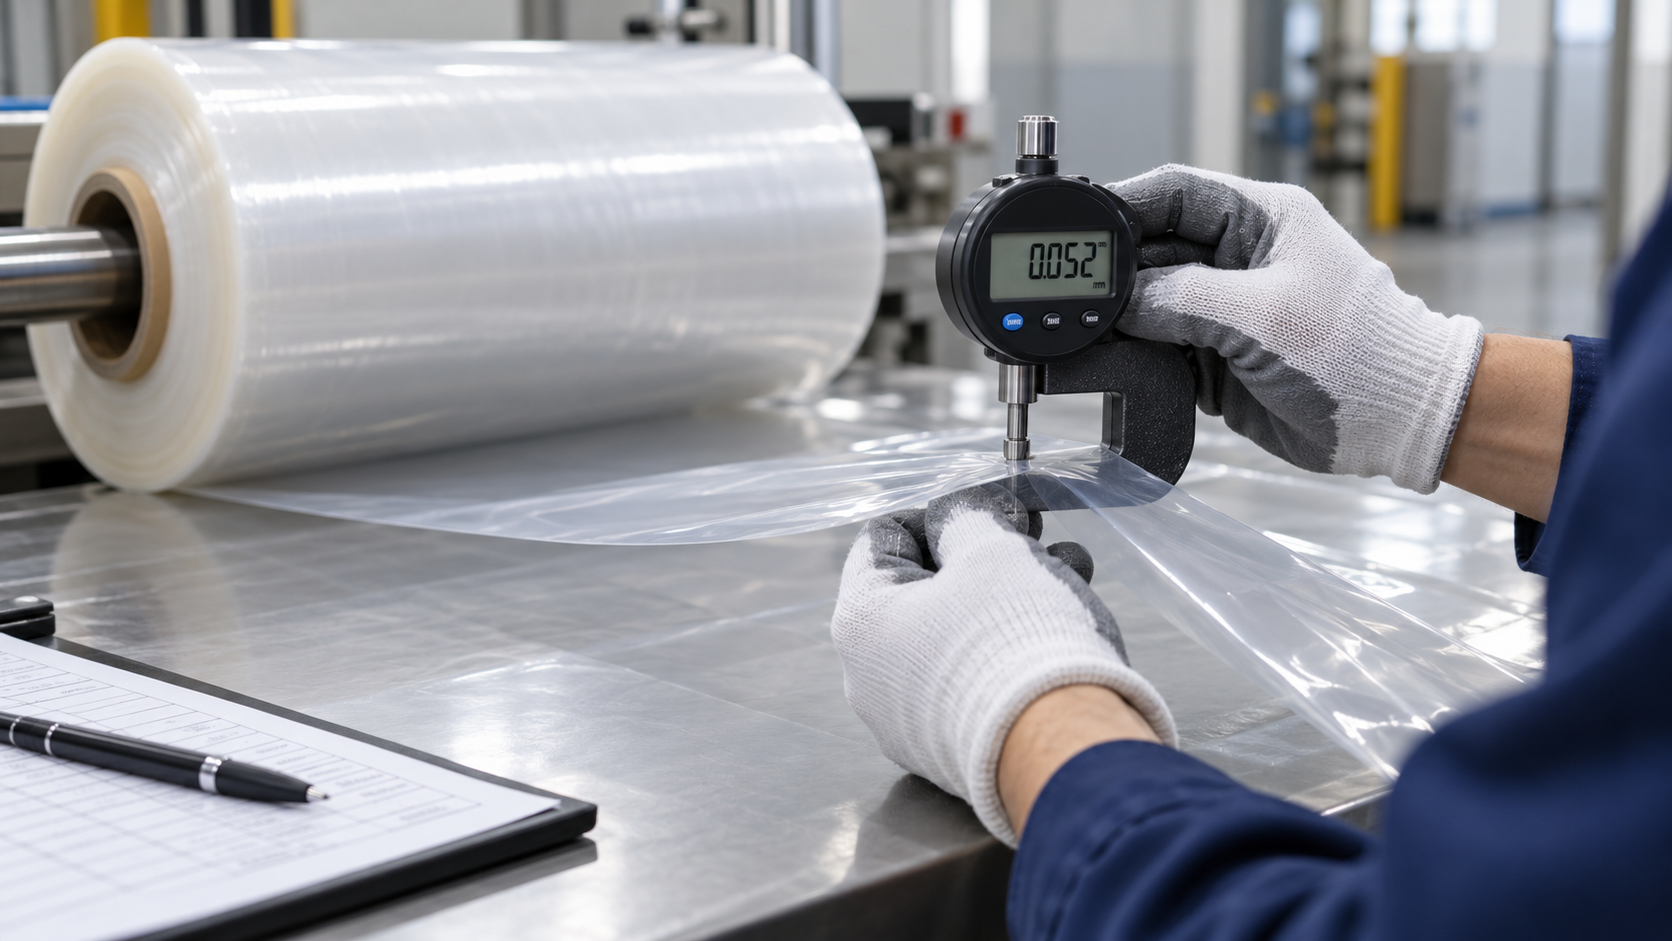
Buyer kadang mengukur film PE di beberapa titik dan menemukan hasil yang tidak identik dengan angka pada purchase order. Film yang disebut 50 micron, misalnya, dapat menunjukkan sedikit variasi antara satu titik dengan titik lain.
Hal ini tidak otomatis berarti produk salah. Pada blown film extrusion, nominal micron merupakan target ketebalan dan selalu ada konsep toleransi ketebalan plastik PE. Yang penting adalah seberapa besar variasinya, bagaimana cara diukur, dan apakah hasilnya masih sesuai spesifikasi yang disepakati.
Mengapa Ketebalan Film Bisa Berbeda?
Blown film dibuat dengan melelehkan resin, mengeluarkannya melalui circular die, mengembangkan tube menjadi bubble, kemudian mendinginkan dan menarik film.
Selama proses tersebut, distribusi melt dan kondisi bubble harus dijaga seimbang. Perubahan kecil pada beberapa parameter dapat menghasilkan variasi gauge.
1. Distribusi Melt pada Die
Plastic melt harus keluar secara relatif merata di seluruh keliling annular die.
Die gap, temperatur, contamination, atau kondisi flow yang tidak seragam dapat menyebabkan area tertentu sedikit lebih tebal atau lebih tipis. Karena bubble berputar atau film kemudian dilipat menjadi lay-flat, pola variasi tersebut dapat muncul pada posisi tertentu di roll.
2. Bubble Stability dan Blow-Up Ratio
Udara di dalam bubble menentukan diameter film. Perubahan bubble diameter atau ketidakstabilan selama produksi dapat memengaruhi lebar dan distribusi ketebalan.
Blow-up ratio, haul-off speed, dan output extruder bekerja bersama untuk menentukan final gauge. Karena itu, kontrol bubble merupakan bagian penting dari proses blown film.
3. Cooling Tidak Seragam
Air ring mendinginkan film saat keluar dari die.
Jika aliran udara tidak seimbang, satu area bubble dapat mendingin lebih cepat dari area lain. Ini dapat memengaruhi bubble behavior, frost line, dan profil ketebalan.
4. Resin dan Formulasi
Perubahan resin grade, blend, additive, melt index, atau density dapat mengubah processing behavior.
Mesin yang stabil untuk satu formulasi mungkin perlu penyesuaian ketika komposisi material berubah. Karena itu, perubahan bahan baku seharusnya dikontrol bersama parameter produksi.
Nominal Thickness vs Average Thickness
Buyer perlu membedakan beberapa istilah:
- Nominal thickness: ketebalan target dalam spesifikasi.
- Individual reading: hasil di satu titik tertentu.
- Average thickness: rata-rata dari beberapa measurement.
- Thickness profile: pola variasi ketebalan sepanjang atau melintang film.
ASTM D8136 dirancang untuk mengukur thickness dan thickness variability film, termasuk pola di transverse direction dan machine direction untuk quality control serta buyer-seller communication.
Mengapa Satu Kali Pengukuran Bisa Menyesatkan?
Mengukur hanya satu titik film tidak cukup untuk menyimpulkan keseluruhan roll.
Jika titik tersebut kebetulan berada di area profil paling tipis atau paling tebal, hasilnya tidak mewakili average. Karena itu, inspeksi perlu menggunakan sampling plan: beberapa titik melintang lebar film dan, bila perlu, beberapa posisi sepanjang roll.
Metode alat juga harus konsisten. ASTM D8136 mencatat bahwa hasil dari prosedur thickness yang berbeda tidak selalu akan sama persis.
Bagaimana Buyer Menetapkan Toleransi?
Tidak ada satu toleransi universal yang cocok untuk semua produk PE. Toleransi harus mempertimbangkan kemampuan proses, aplikasi, criticality, ketebalan nominal, dan metode measurement.
Spesifikasi purchasing yang lebih baik tidak hanya menulis:
“Thickness: 60 micron”
tetapi dapat mendefinisikan:
- Nominal thickness
- Tolerance yang disepakati
- Apakah tolerance berlaku pada individual reading atau average
- Metode measurement
- Jumlah dan posisi sampling
Dengan demikian, supplier dan buyer mengevaluasi produk dengan basis yang sama.
Apakah Semakin Ketat Toleransi Selalu Lebih Baik?
Tidak selalu.
Tolerance yang sangat ketat dapat meningkatkan tingkat reject atau membutuhkan kontrol proses yang lebih tinggi tanpa memberikan manfaat nyata bagi aplikasi. Sebaliknya, tolerance yang terlalu lebar dapat menyebabkan area film terlalu tipis dan meningkatkan risiko puncture, tear, atau ketidaksesuaian berat.
Spesifikasi sebaiknya dibuat berdasarkan fungsi produk, bukan angka yang dipilih secara acak.
Hubungan dengan Berat per Pcs
Thickness variation juga memengaruhi berat kantong. Karena berat pada dasarnya berasal dari luas × ketebalan × density, perubahan average gauge akan memengaruhi kg per 1.000 pcs serta pcs per kg.
Itulah mengapa buyer sebaiknya memeriksa micron dan berat produk secara bersama.
Bacaan Terkait
- Apa Arti Micron pada Plastik? Panduan Ketebalan untuk Buyer Kemasan
- Panduan Ketebalan Film PE Berdasarkan Aplikasi
- Spesifikasi Produk
Kesimpulan
Ketebalan film PE tidak selalu identik di setiap titik karena blown film merupakan proses kontinu yang dipengaruhi oleh die, bubble, cooling, resin, dan line conditions.
Buyer sebaiknya menentukan nominal thickness, tolerance, sampling, dan metode measurement secara jelas agar inspeksi supplier dan customer menggunakan dasar yang sama.
Untuk memahami dasar satuan micron, baca Apa Arti Micron pada Plastik?. PT Dynaplast Mandiri melakukan monitoring ketebalan dan akurasi dimensi sebagai bagian dari quality control produksi film PE.